Le stick-slip désigne un phénomène tribologique qui, dans les transmissions mécaniques, génère un retard de mouvement mesurable entre la commande et la réponse effective de l’organe entraîné. Ce décalage, souvent confondu avec un jeu mécanique, dégrade la précision de positionnement et peut rendre instable une boucle d’asservissement. Comprendre ses mécanismes fins permet d’agir sur les bons paramètres, bien au-delà du simple choix de lubrifiant.
Retard de commande dans les transmissions : le stick-slip au-delà de la vibration
Dans une vis à billes ou un système pignon-crémaillère, la phase d’adhérence (stick) retient l’élément mobile jusqu’à ce que la force motrice dépasse le seuil de frottement statique. Le glissement (slip) survient alors brutalement, avec une accélération non commandée. Ce cycle crée un retard variable entre la consigne et le déplacement réel, qui ne se compense pas par un simple réglage de gain proportionnel.
L’analyse de la commande et du frottement permet de distinguer le retard lié à l’adhérence d’autres causes de décalage. Une stratégie de compensation doit être choisie à partir des mesures effectuées sur le système réel, puis validée par des essais.
Ce retard pose un problème spécifique dans les machines-outils à axes interpolés. Un axe touché par le stick slip prend du retard sur les autres, ce qui déforme la trajectoire programmée. Sur un contour circulaire, la pièce usinée présente alors des facettes ou des écarts de forme que le contrôle qualité détecte sans toujours identifier la cause tribologique.
Coefficient de frottement dynamique et statique : pourquoi le ratio compte plus que la valeur absolue
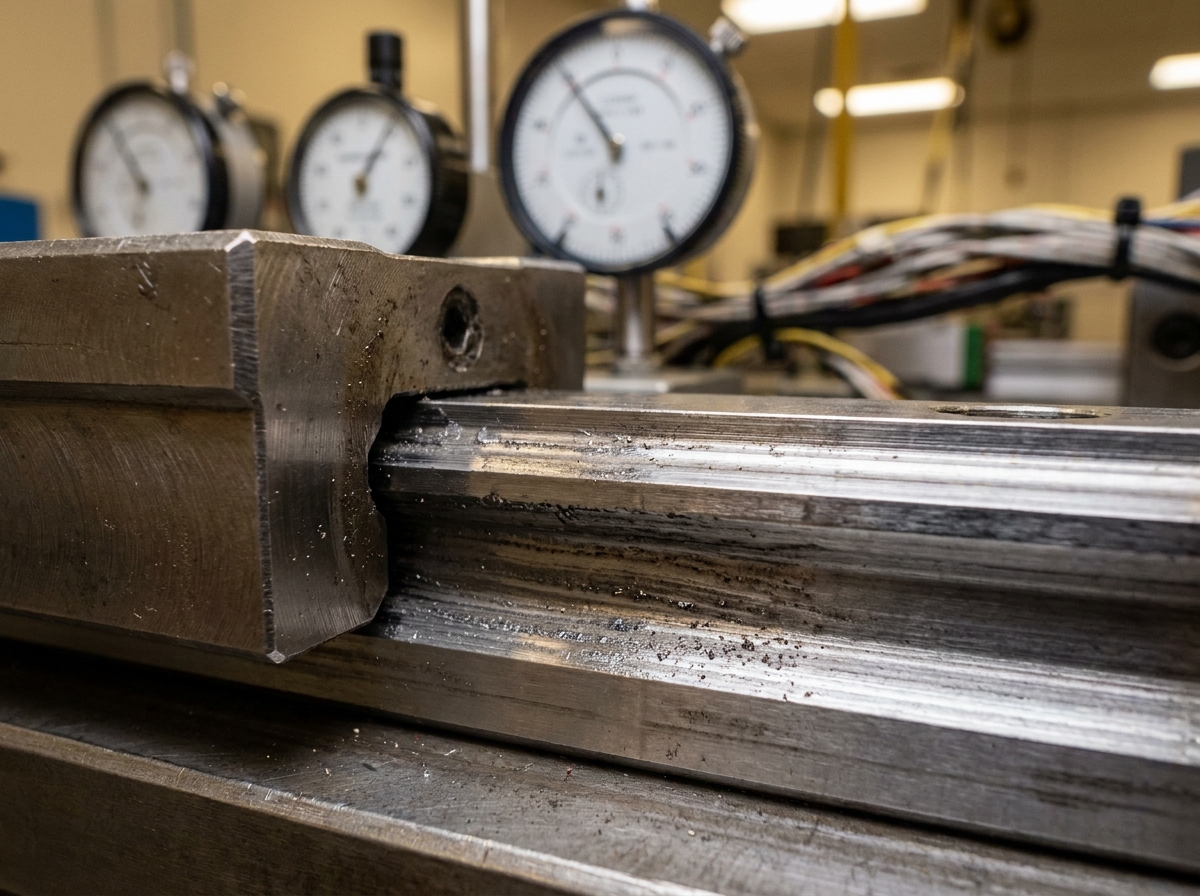
Un coefficient de frottement statique élevé ne suffit pas à prédire un comportement stick-slip. Le paramètre critique est le rapport entre le coefficient statique et le coefficient dynamique. Plus cet écart est grand, plus la transition adhérence-glissement est brutale, et plus l’amplitude des oscillations augmente.
Pour limiter le bruit au démarrage, le seul coefficient de frottement ne suffit pas à caractériser le risque. Des indicateurs complémentaires, comme la pente de la courbe frottement-vitesse dans la zone de transition, permettent de comparer des couples matériau-lubrifiant avant de passer à des essais sur le produit complet.
- Un faible écart entre les coefficients dynamique et statique peut réduire le risque d’à-coups, sans garantir un glissement continu. C’est le cas de certains polymères autolubrifiants utilisés dans les guidages linéaires.
- Un acier non traité sur acier, avec une lubrification insuffisante, présente un écart statique-dynamique marqué, favorable aux oscillations de stick-slip.
- Les revêtements de surface (DLC, nitruration, céramique) modifient ce ratio de façon significative, parfois en sens contraire selon la vitesse de glissement.
La caractérisation tribologique doit donc aller au-delà de la mesure ponctuelle d’un coefficient. Elle nécessite un balayage en vitesse et en charge pour cartographier la zone critique de transition.
Diagnostiquer le stick-slip sur un système en service
Identifier un stick-slip sur une machine en production demande de distinguer ce phénomène d’autres sources de vibration (balourd, résonance structurelle, jeu dans les roulements). Trois indices orientent le diagnostic.
- Fréquence basse et irrégulière : les oscillations de stick-slip dépendent des conditions de frottement et de la dynamique du système, notamment de sa raideur et de ses masses. Si la fréquence varie en changeant la vitesse d’avance, le stick-slip est probable.
- Apparition à basse vitesse : le phénomène disparaît ou s’atténue fortement au-dessus d’un seuil de vitesse. Un essai à vitesse croissante permet de localiser la zone critique.
- Corrélation avec la charge normale : augmenter la charge sur le contact accentue le phénomène. Une aggravation avec la charge est un indice à recouper avec les autres mesures, pas une preuve suffisante à elle seule.
Un accéléromètre placé sur le chariot mobile, couplé à un codeur de position, permet de visualiser le décalage temporel caractéristique. Le signal de position montre des plateaux (phases d’adhérence) suivis de sauts rapides (phases de glissement).
Compensation active ou passive : deux approches complémentaires
La compensation passive passe par la modification du couple tribologique. Changer le matériau de la glissière, appliquer un revêtement à faible écart statique-dynamique ou reformuler le lubrifiant sont des actions structurelles. La capacité à maintenir une lubrification adaptée dans la zone de contact doit être contrôlée dans les conditions d’usage.
La compensation active intervient côté commande. Des algorithmes injectent un signal de faible amplitude (dither) à haute fréquence pour maintenir le contact en micro-glissement permanent, afin de limiter l’installation d’une phase d’adhérence. D’autres approches utilisent une impulsion de torsion calibrée pour déclencher le décollement à l’instant voulu, plutôt que d’attendre la rupture spontanée du contact.
Essais de stick-slip et expertise tribologique : le rôle de TMI
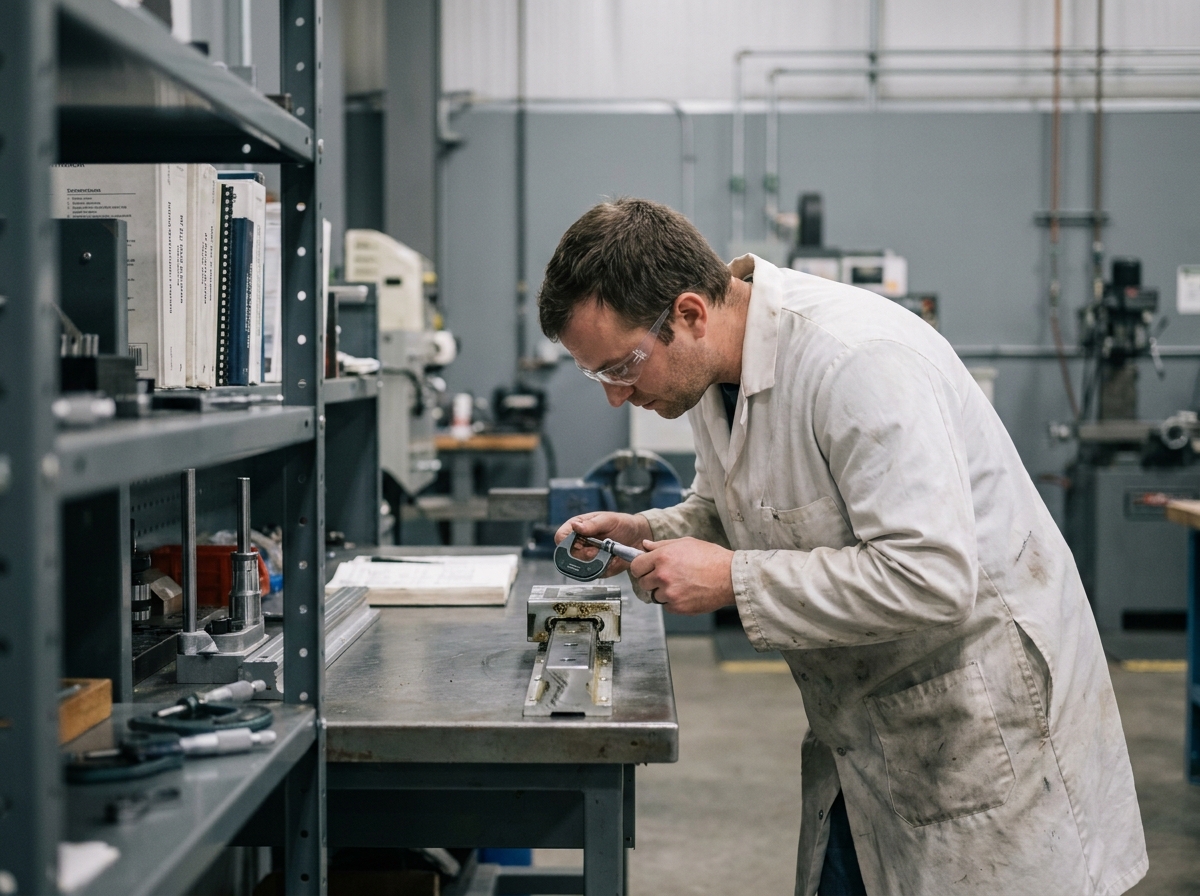
Caractériser le comportement stick-slip d’un couple de matériaux exige des protocoles d’essai capables de reproduire les conditions réelles de contact, de vitesse et de charge. TMI a développé une expertise en essais tribologiques qui couvre précisément cette problématique.
Le laboratoire réalise des essais de stick-slip permettant d’évaluer la stabilité du frottement sur des plages de vitesse étendues, d’identifier les seuils de transition adhérence-glissement et de comparer l’efficacité de différents traitements de surface ou lubrifiants. La définition du protocole et l’interprétation des mesures doivent tenir compte de l’application industrielle étudiée.
Direction de lubrification en usinage : un paramètre sous-estimé contre le stick-slip
En usinage, le stick-slip se manifeste au niveau de l’arête de coupe par une adhérence intermittente du copeau sur l’outil. Ce phénomène dégrade l’état de surface et accélère l’usure en cratère. La configuration d’alimentation du lubrifiant, c’est-à-dire la direction sous laquelle le fluide atteint la zone de coupe, modifie les conditions thermomécaniques du contact.
La direction de l’apport, le débit et les propriétés du fluide influencent l’accès du lubrifiant aux interfaces de coupe. Leur effet sur le frottement et l’état de surface doit être évalué par des essais adaptés au matériau et à l’outil. Le choix de la direction d’apport devient alors un paramètre de process à part entière, pas un simple détail d’installation.
Le stick-slip reste un phénomène que l’on cherche trop souvent à traiter par ses symptômes, en ajoutant du lubrifiant ou en augmentant la vitesse. Une approche efficace part du diagnostic du retard de commande, passe par la caractérisation du ratio de frottement statique-dynamique, et se conclut par une action ciblée sur le couple tribologique ou sur la loi de commande. La mesure précède toujours la solution.